对于复杂零件而言,每次重新装夹都会耗费时间、降低精度并损失利润,而这些损失是无法弥补的。如果您的车间仍然需要三到四个夹具才能加工零件的每个面,您已经感受到了这一点——加工周期延长、错位的可能性增加、交货期延误。
五轴加工中心正是为了解决这个问题而设计的:一次装夹,更高的加工一致性,更少的返工。但并非每台五轴机床都适合每个车间——选错架构,要么是在为永远用不到的功能买单,要么在关键零件的加工上仍然力不从心。
决定五轴加工中心能否在您的车间收回其高昂成本的六个因素:
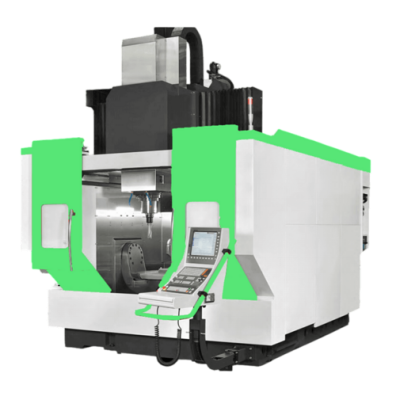
我们的大部分产品线都属于这一类——固定门式、移动柱式和双柱式建筑,它们围绕着跨越构件的桥梁结构而不是位于构件上方的结构而建。
最适合: 大型或重型工件——大型模架、结构件、大型外壳——任何太大或太重而无法在旋转台上旋转的工件。
权衡之处在于占地面积和成本:无论每项工作是否都需要那么大的处理能力,您都需要为更大的机器和安装付费。如果您的零件尺寸接近标准工作台的极限,我们的 龙门式加工中心 这里是寻找答案的地方。
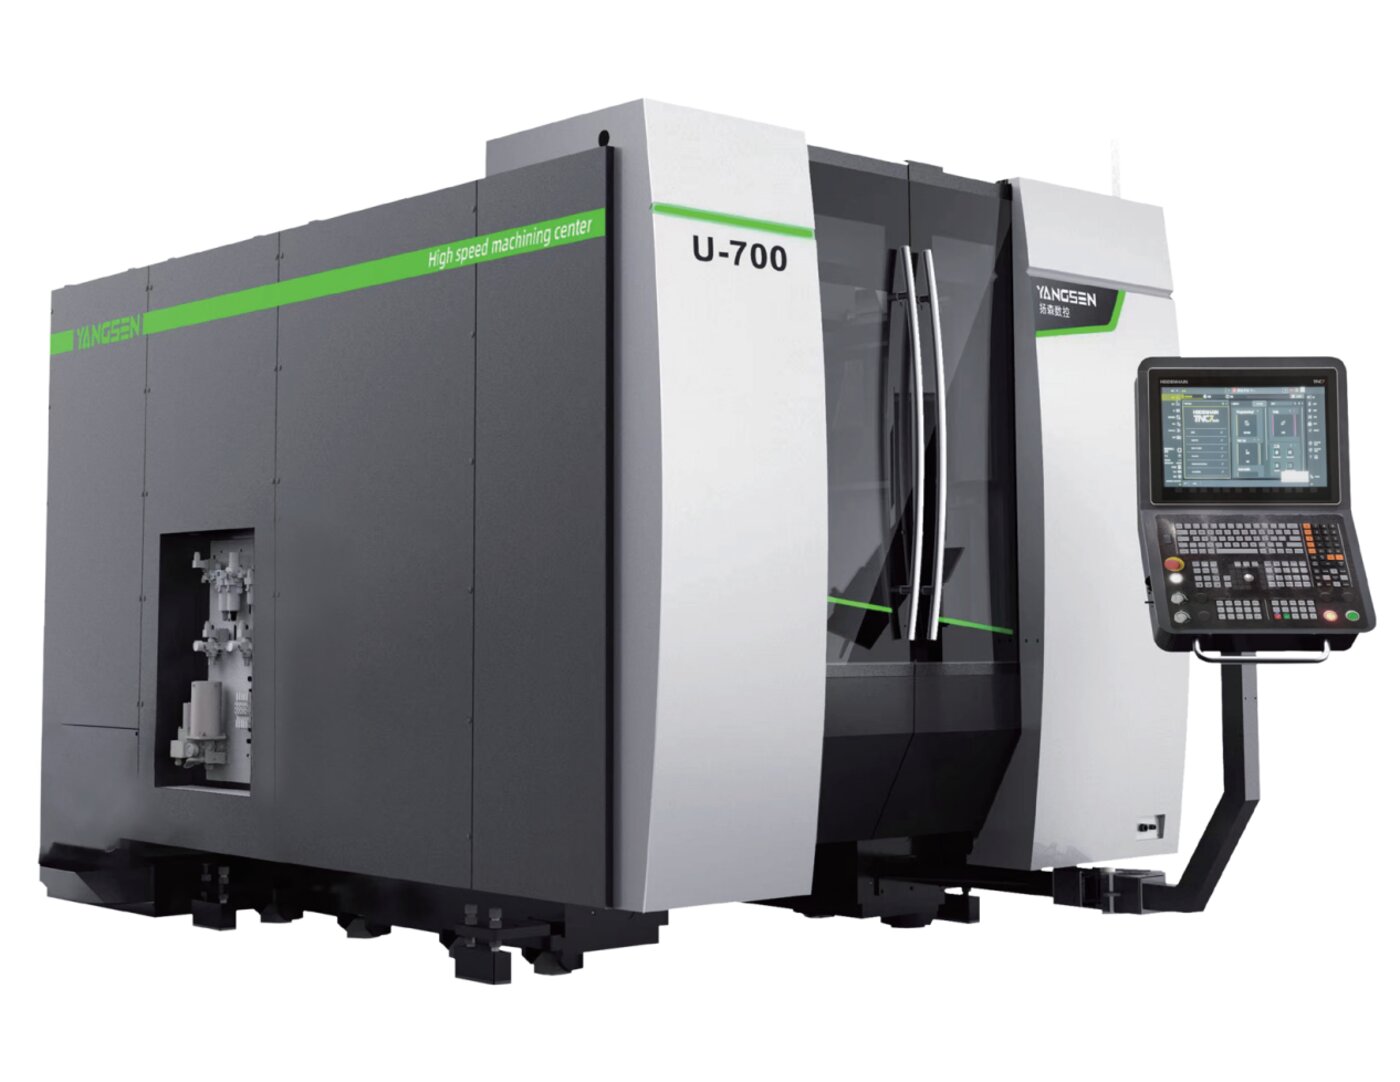
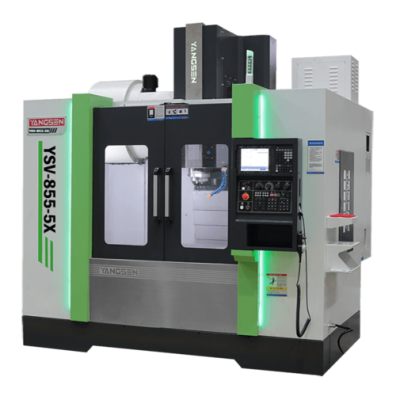
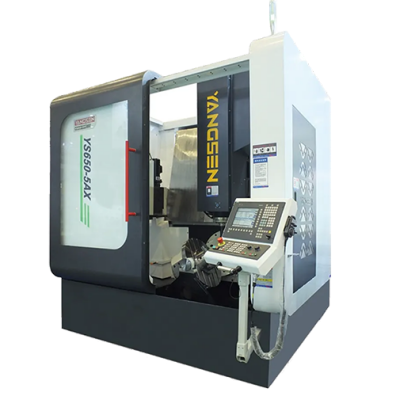
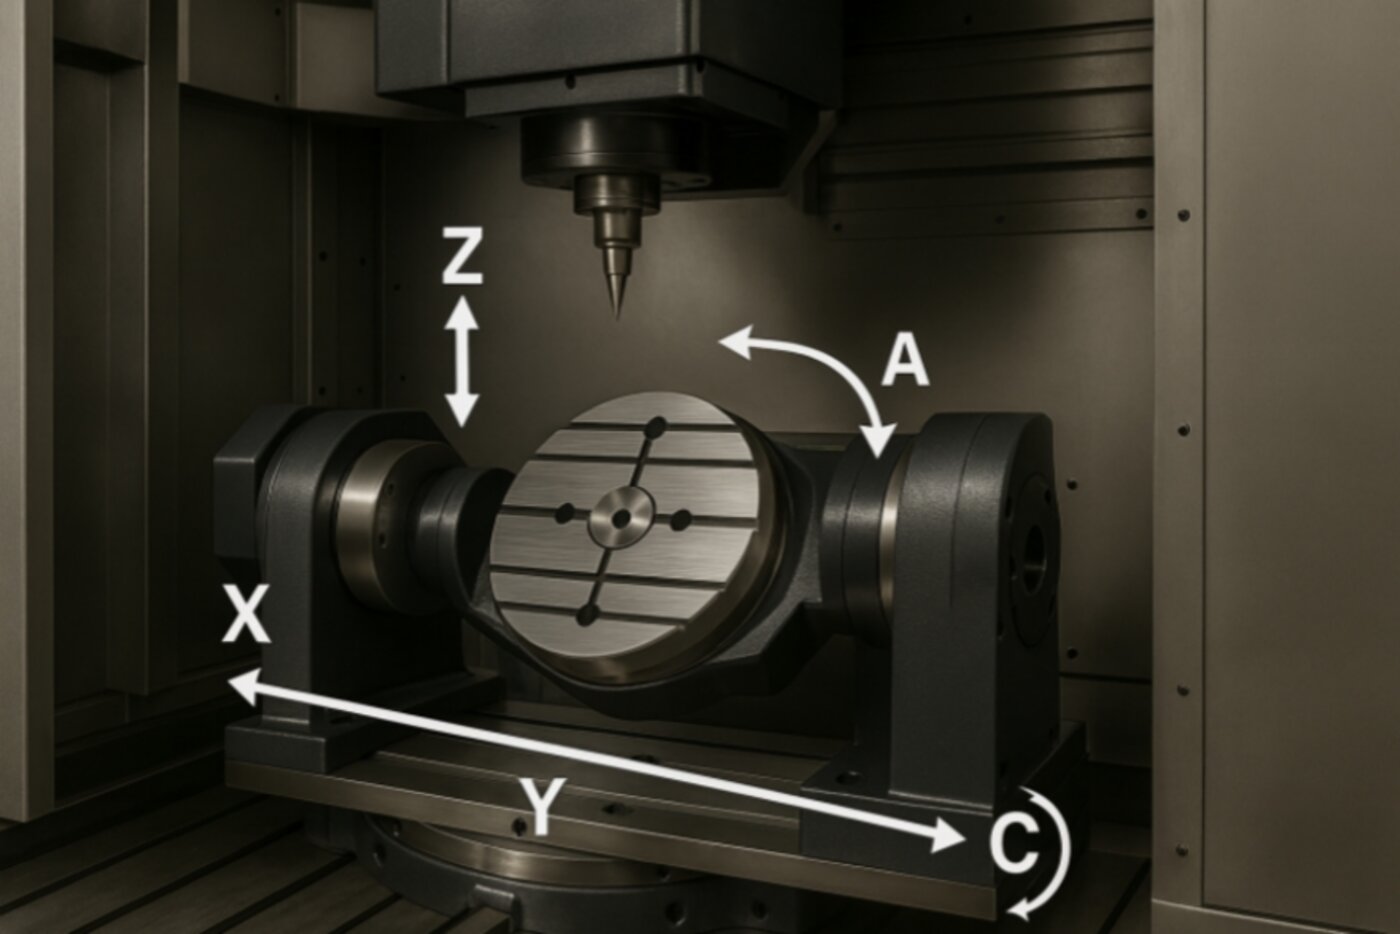
与其绕过这个部件移动桥梁,我们 轴颈式工作台加工中心 在固定主轴下,工件本身可以在耳轴或直驱式旋转工作台上旋转——这种设计牺牲了工件的最大尺寸,换取了更高的加工速度、刚性和更小的占地面积。具体选择哪种方式取决于您的加工需求:
|
|
|
|
模型 | YSU-800-5X | YSV-855-5X | YS650-5AX |
旋转台 | Ø850mm 双驱动 | Φ650mm 直驱式(DD电机) | Φ650毫米 |
主轴 | HSK-A63,18,000转/分 | BBT-40,10,000转/分 | HSK-A63,18,000转/分 |
加载 | 1000公斤 | 800公斤 | 200公斤 |
最适合 | 较重的中型零件需要刚性、高负载的安装方式——结构件、较大的模具镶件 | 需要快速、低反向间隙定位的医疗零件和精密模具 | 多品种、小批量生产——精密模具组件、雕刻和铣削 |
在索取报价之前,请将您的零件与上面的模型进行匹配——错误的桌子尺寸会造成不必要的产能或预算损失。
这种机床的主轴头可以绕两个旋转轴倾斜,而工作台保持固定——这种设计常见于加工体积庞大、重量极重的零件的机床,因为在这些情况下,旋转工作台并不实际。目前该产品不在我们的产品线中,但如果您正在比较不同供应商的产品,则值得了解一下。
这种混合式设计将旋转轴分配在一个主轴轴和一个工作台轴上,从而在中型机床上平衡了刚性和工作范围。此外,它也超出了我们目前的产品范围——大多数加工车间最终还是会选择像我们这样的龙门式或转轮式工作台设计。
并非所有五轴加工都需要机床同时在五个轴上进行切削。两种不同的加工模式适用于截然不同的工件,了解零件实际需要哪种模式可以显著节省机床和编程成本。
3+2定位(也称分度五轴)在每次移动后锁定旋转轴,然后从新的角度使用标准的三轴刀具路径进行切削。五轴联动加工则使所有五个轴保持同步运动,并在切削过程中不断改变刀具角度。
| 3+2 定位 | 同步五轴 |
切割方式 | 旋转轴锁定后,运行三轴刀具路径。 | 五个轴同步、连续地运动。 |
最适合 | 多个平面或斜面——支架、外壳、大多数模腔 | 连续曲面——叶轮、叶片、复杂的模具轮廓 |
编程 | 更简单、标准的3轴CAM策略 | 需要高级CAM软件和更多设置时间 |
典型成本影响 | 更低——更少的编程和周期规划时间 | 更高——更复杂的编程,更长的验证时间 |
当您的零件几何形状确实需要时,请选择五轴联动加工——例如,连续轮廓,而3+2轴单刀路径无法完成此类加工。对于其他情况,分度式3+2轴加工即可胜任,且成本更低。我们产品线中的所有型号,无论是龙门式还是回转工作台式,都支持这两种模式——决定因素在于您的零件,而非机床本身。
底座结构至关重要。选择铸铁床身时,应注意其在最终加工前是否经过应力消除处理,例如退火或振动时效处理。如果铸件省略了这一步骤,在多年的切削载荷作用下可能会缓慢变形,从而影响其上所有部件的安装。
旋转轴驱动方式会影响长期磨损。与机械齿轮传动设计相比,直驱式(扭矩电机)旋转工作台省去了齿轮和蜗轮蜗杆传动装置,从而避免了多年分度运动后产生的齿隙。
保护和售后服务弥补了其他方面的不足。密封导轨可以防止切屑和冷却液进入运动部件,但再好的工程设计也无法弥补供应商售后服务的缺失。
一台合适的五轴加工中心的前期投入比一台基本的三轴铣床要高。但这些差价能为你带来以下好处。
每次重新装夹都可能引入对准误差。一次装夹加工更多面意味着零件超出公差的几率更小,从而减少报废零件,降低利润率。
以前需要在不同机器上进行三到四道工序的零件,现在通常可以在一次装夹中完成从头到尾的加工,从而缩短工序之间的排队时间以及加工周期本身。
复杂的多面零件——利润空间最大的那些——正是三轴加工中心不得不拒绝或外包的订单。而一台合适的五轴加工中心则能让你自行报价。
一台能够减少废料、降低零件加工成本并让你竞标更高报酬工作的机器,其溢价的回收速度比标价所暗示的要快得多——仅仅根据购买价格来比较机器是错误的。
误区一:“五轴加工只适用于航空航天领域。”
现实: 航空航天业普及了五轴联动加工,但模具厂、医疗器械制造商和一般加工车间现在也出于同样的原因使用五轴联动加工——减少复杂零件的设置次数。
误区二:“轴越多,机器就越好。”
现实: 一台闲置的五轴机床如果只做三轴加工,就无法收回其高昂的成本。轴数的选择应该与零件的几何形状相匹配,而不是规格表上最大的数字。
误区 3:“5 轴编程对于小型或中型加工车间来说太复杂,无法在内部处理。”
现实: 现代CAM软件已经弥合了大部分差距——过去需要专门程序员才能实现的后处理器、碰撞模拟和刀具路径模板,现在都已成为主流CAM软件包的标配。学习曲线依然存在,但已不再像以前那样难以逾越。
误区四:“如果你拥有一台五轴机床,你应该让所有工序同时进行。”
现实: 大多数零件不需要连续五轴轮廓加工——分度式 3+2 定位即可处理多面零件,从而减少编程时间和降低风险。将同步加工留给真正具有连续曲面的零件。
问:3+2轴定位和5轴联动加工有什么区别?
A:3+2(分度)加工在每次移动后锁定旋转轴,并使用标准的 3 轴刀具路径进行切削;5 轴联动加工使所有五个轴一起移动,以切割连续的曲面。
问:一台五轴加工中心的价格是多少?
答:价格取决于加工范围、主轴配置、控制系统,以及您需要的是全同步加工功能还是仅需分度定位——两台看起来相似的机器,价格可能相差甚远。建议您根据实际零件图纸询价,而不要仅仅比较标价。
问:安装和调试需要多长时间?
答:这取决于机器的尺寸、您工厂的准备情况(电力、地基、起重机通道)以及控制系统是否需要定制配置。在确定最终交货日期之前,请务必与供应商确认一个切实可行的时间表。
问:五轴加工中心能保持多大的公差?
答:可达到的公差取决于具体的机床、刀具、工装夹具和零件材料——没有一个通用的数值。请向供应商索取书面的质量控制流程,并在条件允许的情况下,提供实际零件的样品进行测试,而不仅仅依赖规格表上的数据。
问:5轴加工中心还能运行标准的3轴加工任务吗?
答:是的。锁定旋转轴可以将任何五轴机床变成一台功能强大的三轴铣床,这样它就不必在复杂加工任务之间闲置。这也是为什么对于业务混合型的车间来说,较高的前期成本更容易被接受的原因之一。
选择合适的 5 轴加工中心,关键在于将以下四件事与您的实际零件相匹配——结构、您的工作中真正需要同步切割还是 3+2 分度切割的比例、您的生产量以及机器在其整个使用寿命期间的实际成本,而不仅仅是发票金额。
每次减少重新设置,就能节省时间、提高精度、提高利润率——但这只有在机器真正适合你的运行需求,而不是规格表上的最大数字时才成立。
把你的图纸发给我们——我们会帮你找到合适的配置,而不仅仅是我们更愿意卖的配置。
联系CNC Yangsen,找到适合您生产需求的CNC加工解决方案。
标签 :