风力涡轮机轮毂是体积庞大、重量沉重的部件,具有多个安装面、大孔径和复杂的螺栓孔布局。加工这些部件时,需要一台能够处理工件尺寸和重量,并在整个加工过程中保持稳定性和精度的数控机床。
在选择用于风力涡轮机轮毂加工的数控机床时,除了工作台尺寸和主轴转速之外,还需要考虑其他因素。您需要根据轮毂的尺寸、重量、加工面、孔径、孔型、切削要求以及装夹次数来选择合适的机床。本指南将详细介绍您在选择机床之前应该检查的关键因素。
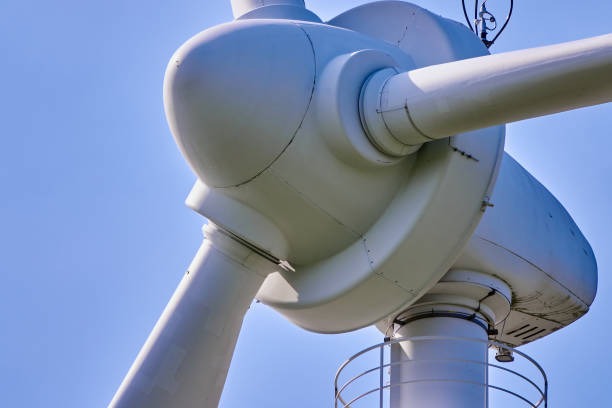
风力涡轮机轮毂是连接涡轮机叶片和主轴的核心部件。它将叶片的旋转力传递到传动系统,并支撑运行过程中产生的载荷。
在加工过程中,您可以将轮毂视为一个大型、重型、多面体部件。其主要特征通常包括刀片安装区域、大孔、螺栓孔以及其他需要精确定位的定位面。这些特征直接影响您所需的数控机床配置。
轮毂将叶片连接到涡轮机的主轴上,并传递旋转叶片产生的力。由于它承受着巨大的载荷,因此其安装和定位面需要进行精确加工。
由于轮毂尺寸大、重量重且具有多个加工面,因此选择合适的机床至关重要。您需要足够的加工中心容量、行程、刚性和加工能力,才能在无需不必要的装夹的情况下完成所需的加工操作。
风力涡轮机轮毂加工涉及多个直接影响数控机床选择的因素。
选择数控机床时,应该根据轮毂尺寸、重量、几何形状、加工操作和所需精度来决定,而不是只看单一的机器规格。
你可以使用不同的 数控机床配置 适用于风力涡轮机轮毂加工。您的选择应取决于轮毂尺寸、重量、加工表面、特征几何形状和装夹次数。
数控机床 | 适用于 | 关键考虑因素 |
VMC | 中小型轮毂及主要立式加工操作 | 检查工作台尺寸、负载能力、X/Y/Z轴行程和主轴扭矩。 |
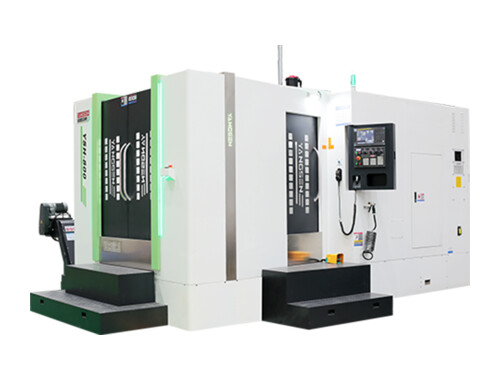
哈马德 | 轮毂需要在多个侧面进行加工 | 当您需要更方便地接触多个加工面并减少装夹次数时,此功能非常有用。请检查旋转分度、托盘尺寸和主轴扭矩。 |
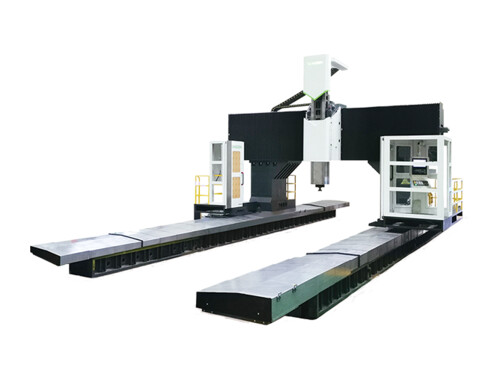
龙门加工中心 | 大型重型轮毂 | 检查工作台尺寸、最大工件重量、龙门架间隙、行程、刚性和主轴功率。 |
五轴加工中心 | 具有复杂曲面、倾斜特征或多个加工方向的轮毂 | 当您需要以较少的设置次数完成多个功能点的加工时,此功能非常有用。请检查旋转轴的加工能力、精度和工作范围。 |
您选择的机器应该与轮毂的实际尺寸和加工工艺相匹配,而不仅仅是选择最大的机器。
选择用于风力涡轮机轮毂加工的数控机床时,除了考虑机床的基本尺寸之外,还需要结合轮毂的实际尺寸、加工工序和生产要求,检查以下八个因素。
首先检查轮毂的最大直径、高度和整体尺寸。您的机床需要足够的加工空间,以容纳轮毂、夹具、切削刀具以及刀具的运动,同时又不妨碍对加工区域的访问。
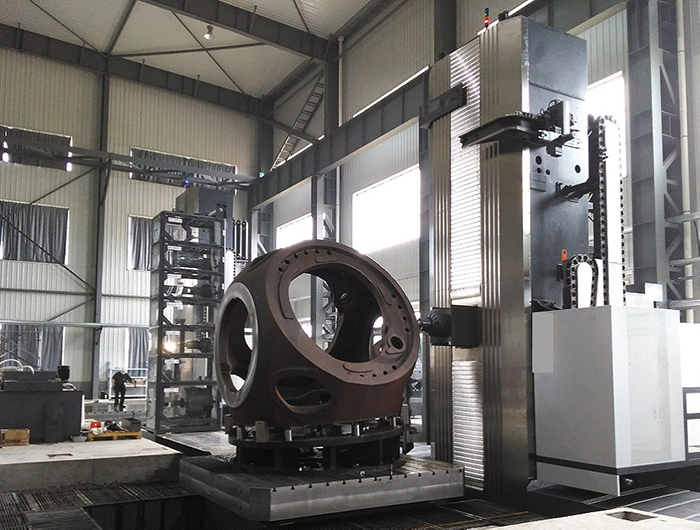
检查轮毂和夹具的总重量。确保工作台的承重能力足以承受整个装置的重量,并留出足够的安全余量,以保证加工的稳定性。
将轮毂尺寸与机床的 X、Y 和 Z 轴行程进行比较。您需要足够的行程,以便在不将刀具或工件强行置于不合适位置的情况下,到达所有需要加工的区域。
风力涡轮机轮毂可能需要进行大直径粗加工和镗孔。务必检查主轴功率和扭矩,尤其是在您实际计划使用的切削速度下。仅凭最大转速无法判断主轴是否适用。
如果需要加工多个面或螺栓孔阵列,请仔细考虑旋转轴。检查其负载能力、分度精度和重复精度,确保其能够承载轮毂并保持所需的定位精度。
大型轮毂和重型切削作业会产生较大的切削力。刚性机床有助于控制振动,并在粗加工、镗削和铣削过程中保持稳定的切削条件。
大型轮毂加工可能需要较长的切削周期和大量的材料去除。您应该检查机床的冷却液流量、排屑器和排屑装置的设计,以防止切屑堆积在工件和切削区域周围。
想想你需要重新定位轮毂多少次。如果能在更少的装夹次数内完成更多操作,就能缩短装夹时间,并最大限度地减少工件移动时可能出现的定位误差。
选择数控机床时,应根据轮毂的实际需求来决定,而不是简单地选择尺寸最大的机床。首先要考虑轮毂的尺寸和重量,然后考虑加工面、特征几何形状、所需精度以及装夹次数。
风力涡轮机轮毂要求 | 值得考虑的数控机床 | 为什么 |
主要从事垂直运营的中小型枢纽 | VMC | 适用于大多数特征可从一个主要方向进行钻孔、铣削和镗孔的情况。 |
多个加工面和频繁的索引 | 哈马德 | 让您能够更好地接触到不同的工件表面,并减少工件的重新定位。 |
大型重型轮毂 | 龙门加工中心 | 提供更大的工作空间、更高的工作台承载能力以及重型加工所需的刚性。 |
复杂角度或难以接近的特征 | 五轴加工中心 | 让您能够通过更少的设置接触到多个表面和功能。 |
大型轮毂,粗加工和镗孔工序繁重 | 重型HMC或龙门架 | 要获得较高的切削力,需要足够的主轴扭矩、刚性、行程和负载能力。 |
枢纽需要多个特征之间具有很高的位置精度 | HMC、龙门架或五轴 | 正确的配置可以减少重新定位,并有助于保持特征之间的精度。 |
当两种机床都能满足您的需求时,请比较装夹次数、加工时间、夹具要求和总加工成本。如果您的轮毂可以通过更简单的配置高效加工,那么您不一定需要更多轴或更大的机床。
在购买用于风力涡轮机轮毂加工的数控机床之前,请比较直接影响工件和加工工艺的各项规格。不要只关注主轴转速或机床尺寸。
规格 | 你应该检查哪些内容 |
X/Y/Z 旅行社 | 确保可用行程覆盖轮毂和所有必需的加工位置。 |
桌子尺寸 | 检查轮毂和夹具是否能安装到位,并留有足够的操作空间。 |
桌子承重能力 | 确认机器能够安全地支撑轮毂、夹具和其他安装组件。 |
主轴功率 | 检查主轴是否能满足您的粗加工、铣削和镗削要求。 |
主轴扭矩 | 适用于重型切削和大直径镗孔作业。 |
主轴锥度 | 将锥度和刀具系统与您计划使用的切削刀具相匹配。 |
旋转台 | 如果需要旋转加工,请检查直径、承载能力、分度精度和重复性。 |
定位精度 | 确保机器能够满足关键轮毂特征所需的定位公差。 |
重复性 | 当您需要在多个加工工序或零件上获得一致的结果时,这一点至关重要。 |
工具容量 | 确保自动换刀装置有足够的刀具位置,用于钻孔、铣削、镗孔和其他操作。 |
冷却系统 | 检查长时间切削循环和大量材料去除过程中冷却液的流量、压力和输送情况。 |
去除芯片 | 检查芯片输送机和机器设计是否能够处理预期的芯片产量。 |
您还应该要求机器供应商确认您计划购买的实际配置的这些规格,特别是当机器包含大型旋转工作台、加长行程或其他可能影响其工作能力的选项时。
当需要多次重新定位大型重型轮毂时,设置时间会成为加工周期中的重要组成部分。选择合适的机床配置并围绕减少设置次数来规划加工流程,可以缩短设置时间。
选择一种机床配置,使您可以在不必要地移动轮毂的情况下加工多个加工面。 哈马德 或者,当需要从不同方向加工多个特征时,5轴机床会很有用。
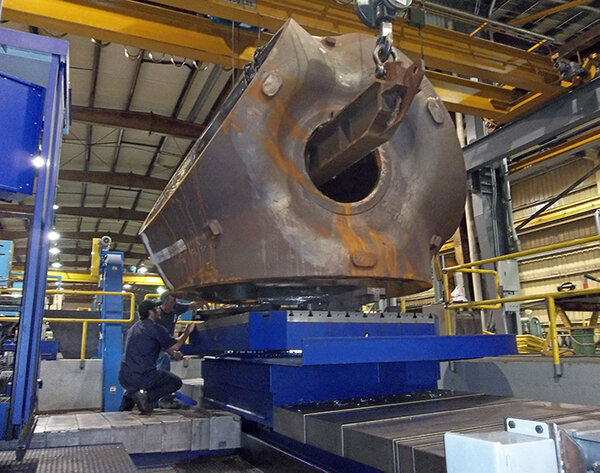
A 旋转工作台 可以帮助您将轮毂定位到不同的加工位置,而无需将其从夹具上取下。选择之前,请检查其负载能力、工作台直径、分度精度和可用工作空间。
尽量在同一工况下完成相关操作。将钻孔、铣削和镗孔结合起来可以减少拆卸和重新定位轮毂的次数。
每次重新定位都会增加设置时间,并增加定位误差的风险。因此,应合理规划加工顺序,以便在移动工件之前尽可能多地完成关键特征的加工。
探测系统可以帮助您在加工前验证工件位置并定位关键特征。这可以减少人工测量,并帮助您在设置错误影响零件之前发现它们。
问:哪种类型的数控机床最适合加工风力涡轮机轮毂?
答:并非所有风力发电机轮毂都适用同一种机床类型。您应该根据轮毂的尺寸、重量、几何形状、加工面以及所需的装夹方式,在立式加工中心 (VMC)、卧式加工中心 (HMC)、龙门加工中心或五轴加工中心之间进行选择。
问:对于大型风力涡轮机轮毂而言,HMC 是否比 VMC 更好?
答:当需要加工轮毂的多个面时,卧式加工中心 (HMC) 非常有用。其水平主轴配置可以更好地加工各个面,并有助于减少重新定位。但是,您应该比较实际的加工过程,而不仅仅是根据机床类型来选择。
问:风力涡轮机轮毂加工何时需要龙门加工中心?
答:当轮毂尺寸过大或重量过重,传统加工中心无法胜任时,龙门加工中心就成为一种切实可行的选择。请检查所需的工作台尺寸、负载能力、龙门架间隙、行程、主轴扭矩和机床刚性。
问:风力涡轮机轮毂加工需要多大的主轴功率?
答:所需的主轴功率取决于材料、刀具、切削深度、进给速度和粗加工策略。选择机床时,不应仅根据主轴功率,而应计算实际轮毂的切削需求,并同时检查主轴功率和扭矩。
问:旋转工作台的精度对于风力涡轮机轮毂加工有多重要?
答:使用旋转分度加工多个面或螺栓孔阵列时,这一点非常重要。您应该检查分度精度、重复性、负载能力和工作台直径,以确保旋转轴满足您的加工要求。
问:在选择用于加工风力涡轮机轮毂的数控机床时,我应该提供哪些信息?
答:向供应商提供轮毂的尺寸、重量、材料、图纸、关键公差、孔径、孔型、所需加工工序、产量以及首选刀具。这样供应商就能获得足够的信息,从而推荐合适的机床配置,而不是仅仅根据工件尺寸来报价。
选择用于风力涡轮机轮毂加工的数控机床,首先要考虑的是零件本身,而不是机床。您需要考虑轮毂的尺寸、重量、加工面、孔径和孔洞要求、切削条件、精度以及装夹次数。
一旦你确定了这些要求,你就可以根据实际能力对立式加工中心、卧式加工中心、龙门加工中心和五轴机床进行比较。
需要我们帮您选择合适的数控机床来加工风力发电机轮毂吗?请将轮毂图纸、尺寸、重量和加工要求分享给我们的工程师。我们可以帮助您评估所需的机床配置和关键技术参数。