A 数控钻孔攻丝机 它专为一种加工需求而设计:批量生产带有众多孔和螺纹的小型零件。典型的零件包括板材、壳体、支架和阀体。加工这类零件时,主轴的大部分时间都用于加速、减速和更换刀具,而不是进行切削。
两台工作台尺寸相同的机床,每个孔加工周期的耗时可能相差几秒。对于一个30孔的零件,如果年产量为2万件,那么这几秒的差距就相当于几周的产能损失。这就是为什么单凭行程和主轴功率无法决定购买哪台机床的原因。
最可靠的选择方法是从您加工的零件入手。确定零件尺寸、孔和螺纹要求、批量大小以及零件及其夹具的重量。然后将这些要求与机床类型、主轴、刀库和供应商支持进行匹配。

在比较主轴转速、行程或刀库容量之前,请先查看您需要生产的零件。
选取一幅典型的图画,并回答以下问题:
您的需求 | 它决定了什么 |
零件尺寸 | X、Y、Z 轴行程和桌子尺寸 |
零件和夹具重量 | 桌子承重能力 |
孔径和螺纹尺寸 | 主轴扭矩和刚性攻丝要求 |
每个零件所需的工具数量 | 工具弹匣容量 |
批量大小和目标周期时间 | 快速横向移动和工具更换时间 |
送货地点 | 备件交货周期和服务范围 |
表格中有两项需要特别注意。工作台负载通常是此类机床中更为严格的限制:杨森YST系列机床的承重范围为250公斤至350公斤,因此请将工件及其夹具一起称重。在螺纹加工方面,20,000转/分的主轴在铝材上进行小钻削时表现良好,但在钢材上攻M12螺纹则需要低速扭矩。请列出您加工的最大螺纹和最深孔。
您每个零件的目标加工周期是多少?在比较机器之前就确定好。制定一个书面目标,您就可以要求每个供应商提供您零件的加工时间预估,这比规格表更容易比较。
包括工装、电力、夹具、操作员培训、备件以及停产一天的成本。
在比较价格之前,请先询问离您最近的维修工程师在哪里,以及备件需要多长时间才能送到您的港口。杨森公司声称拥有超过50个销售网点,并提供全天候售后支持。
这是最常见的选择:紧凑型BT30加工中心,配备轻型主轴头,专为快速定位而设计。杨森YST系列X轴行程为600毫米至800毫米,采用20,000转/分直驱(DDS)主轴和直线导轨,所有轴的快速移动速度均可达48米/分钟。
最适合用于:中高批量生产的板材、外壳、支架和盖板。
这种型号在BT30设计的基础上增加了一个交流旋转工作台,因此可以在一次装夹中加工斜孔和多个面。杨森U-380T配备直径260毫米的工作台,可进行±110°/360°的交流旋转,拥有20,000转/分的DDS主轴、24米/分的快速移动速度以及21刀或36刀的刀盘式刀库。它介于钻孔攻丝中心和全功能加工中心之间。 五轴加工中心.

最适合用于:复杂的小型零件、医疗和半导体元件、模具镶件。
立式加工中心可以钻孔和攻丝,但它更适合重型切削加工。杨森 立式加工中心 使用 BBT40 和 BBT50 主轴,转速为 15,000 rpm 及以下,工作台负载为 800 kg 至 2,000 kg。
最适合:重型零件和混合型加工车间工作。
如果您大量生产某一系列零件,多轴机床可以降低单件成本。杨森YSD4-260配备四个主轴,YSD8-565配备八个主轴,两者均采用箱式机架结构,并配备转速为24,000转/分的BT30电动主轴。
最适合:孔型密集的单一产品工厂。
机器类型 | 合适的零件 | 体积 | 典型买家 |
三轴钻孔攻丝中心(YST) | 板、外壳、支架、盖板 | 中等至高 | 分包机械加工厂 |
5轴摇篮(U-380T) | 复杂的小零件,模具镶件 | 小到中 | 医疗、半导体、模具 |
标准 VMC (YSV) | 较重的部件,深口袋 | 低至中等 | 综合加工店 |
多轴(YSD4 / YSD8) | 一部分家族,密集的孔 | 非常高 | 单一产品工厂 |
雕刻和铣削(YS) | 电极,精细模具细节 | 低至中等 | 模具和电极商店 |
通常三个问题就能确定合适的行。您最大的零件和最重的夹具是什么?一个零件上有多少个孔和螺纹?您每个月需要多少个零件?
两台机器的规格参数可能相似,但性能却可能不同。请检查每台机器的以下四项内容。
先检查锥度,再确定转速。BT30 的加减速速度比 BT40 快,因此 YST 系列和 U-380T 都采用 BT30:对于孔数较多的零件,主轴加速度对加工周期的影响比切削速度更大。直驱式 (DDS) 主轴无需皮带,在 20,000 rpm 的转速下可降低振动和发热。只有当您最大的刀具需要额外扭矩时,才选择 BT40。
计算一下您的零件系列所需的刀具数量,然后再加上大约三分之一作为备用刀具。YST 系列采用盘式换刀器,U-380T 有 21 位和 36 位两种型号。向每个供应商询问两个问题:刀具更换时间是多少?刀库装满时更换时间是否会改变?
所有YST系列机床均采用三轴直线导轨,适用于轻切削负载下的快速定位。箱形导轨承载的负载更大,但移动速度较慢。结构也至关重要:YSD系列机床采用箱形结构设计,可在多个主轴同时切削时保持刚性。
刚性攻丝将主轴旋转与 Z 轴进给同步,因此丝锥无需浮动刀柄即可切削螺纹。它通常用于盲孔和细螺距加工。请以书面形式确认它是标配还是选配,哪个控制系统支持此功能,以及负载下的最大攻丝速度。
下表列出了对多孔零件产量影响最大的规格,摘自杨森 2026 产品目录。
模型 | X/Y/Z轴行程(毫米) | 桌子尺寸/最大负载 | 主轴 | 快速横移(米/分钟) | 尺寸(长×宽×高)(毫米) |
YST-650 | 600 / 500 / 300 | 700×470 毫米 / 250 公斤 | BT30,20,000 转/分,DDS | 48 / 48 / 48 | 2180×2580×2325 |
YST-700 | 700 / 400 / 350 | 800×420 毫米 / 300 公斤 | BT30,20,000 转/分,DDS | 48 / 48 / 48 | 2253×2900×2387 |
YST-800 | 800 / 450 / 410 | 1000×450 毫米 / 350 公斤 | BT30,20,000 转/分,DDS | 48 / 48 / 48 | 2253×2900×2387 |
YST-850 | 800 / 500 / 300 | 1000×450 毫米 / 350 公斤 | BT30,20,000 转/分,DDS | 48 / 48 / 48 | 2253×2910×2325 |
U-380T(5轴) | 600 / 450 / 410 | 直径 260 毫米旋转轴 / 80 公斤 | BT30,20,000 转/分,DDS | 24/24/24 | 2300×2900×2587 |
所有 YST 型号均采用三轴线性导轨、3-14×125 毫米 T 型槽和圆盘式刀具更换器。
有三点值得注意。快速横移速度在整个YST范围内均为48米/分钟,因此这些 钻孔和攻丝中心 不同机床的区别主要在于尺寸而非速度。工作台负载随机床尺寸增大而增加,因此,夹具的重量往往比行程更能决定机床型号。U-380T 牺牲了快速移动和较大的工作台负载,换取了一次装夹即可完成加工。
在谈判之前,请先进行以下计算。将每件零件节省的时间乘以您的月产量,然后除以 3600。结果即为您每月节省的机器工时。按您车间的单价计算这些工时,并将年度总成本与机器之间的价格差异进行比较。
杨森公司将YST系列机床列为适用于四大行业小型零件快速钻孔、攻丝和铣削的机床。这些应用具有相同的特点:孔数多、切削力适中、可重复生产。
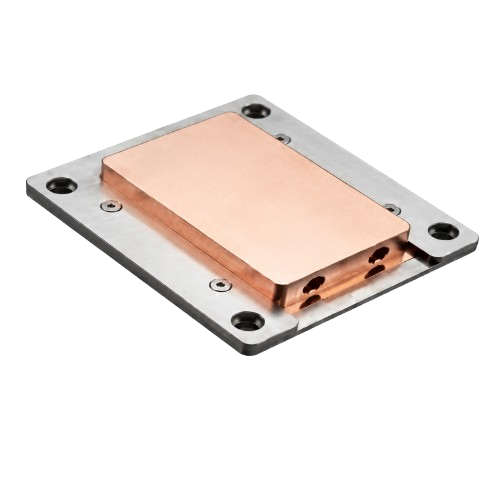
散热片密集的冷却部件属于特殊应用:数百个浅结构,每次加工去除的材料量极少,且对加工周期要求极高。杨森机械专门为此生产了一台专用机床:YSCP-835 散热片加工中心,其多工位夹具可一次性加工多个散热片。如果冷却部件在您的生产中占比越来越大,请同时咨询我们,获取针对该加工中心和标准机床的报价。
中国生产全球大部分的钻孔攻丝机,产品质量参差不齐。以下检查可以帮助您区分制造商和贸易公司。
哪些部件是公司内部生产的,哪些是外购的?询问铸件、主轴、导轨和控制系统集成情况。审查装配条件、检测设备和在制品情况。杨森报告如下。
请提供图纸,如果可能,最好也提供您自己的材料。使用您的夹具和公差进行试切,比规格表更能解答问题,并为您提供一份有据可查的验收基准。
二手钻攻中心产自中国,市面上供应充足,其中一些状况良好。然而,主轴运行时间、导轨磨损情况以及控制系统维护情况通常缺乏记录。除非您能亲自检查机器并获得主轴报告,否则价格差异可能不足以弥补风险。
商定交货日期、国际贸易术语解释通则(Incoterms)、安装差旅费用承担方以及验收标准。此外,还应包括推荐备件清单、运抵贵港的交货时间以及培训天数。条款不明确是进口机床纠纷的常见原因。
问:什么是刚性攻丝?我需要它吗?
答:它使主轴旋转与Z轴进给同步,因此丝锥无需补偿夹头即可切削螺纹。它比浮动攻丝速度更快、精度更高,通常用于盲孔和小螺距加工。如果您批量攻丝,请指定使用此项技术。
问:我应该选择BT30还是BT40?
答:对于孔数较多的小型零件,如果加速时间和换刀时间决定了加工循环,则应选择 BT30。当需要使用最大扭矩的刀具,或者机床必须进行大批量粗加工时,则应选择 BT40。
问:如何编写刚性敲击程序?
答:大多数控制系统使用预设循环,例如用于右旋攻丝的 G84 循环,首先将主轴设置为刚性模式。每转进给量必须与螺距完全匹配;螺距不匹配通常是螺纹损坏的原因。调试期间,请向供应商索取实际加工示例。
问:一台数控钻孔攻丝机多少钱?
答:价格更多地取决于机器尺寸、控制系统、料仓容量和可选配置,而非型号名称,因此单一价格并不准确。请提供您的零件图纸和月产量,并索取配置报价,这样您才能进行比较。
问:从中国购买二手钻孔攻丝中心是个好主意吗?
答:只有在您能够检查机器、核实主轴运行时间并确认控制系统仍然受支持的情况下才行。否则,价格差异很难弥补风险。
问:交货周期是多久?安装服务包含哪些内容?
答:交货周期取决于配置和当前订单积压情况,因此请务必将其写入报价单。安装通常包括调平、通电、几何检查、试切和操作人员培训。请在签字前确认具体包含的天数。
选择钻孔攻丝机需要按顺序进行三个步骤。首先,将机器类型与您的零件匹配。其次,检查决定速度和使用寿命的四个关键部件。第三,核实供应商信息。只有在确定机器类型正确后,规格参数才能发挥作用。
如需针对您自身生产提出建议,请提供零件图纸,并注明材料、公差和月产量。下单前,请索取配置规格表、试切样品和加工演示。