现代的 立式加工中心 立式加工中心 (VMC) 要保持高效加工,通常需要的不仅仅是强大的主轴和精密的切削刀具。主轴中心冷却 (TSC) 和排屑器是两种可以提高加工性能并简化机床操作的重要选项,但它们的作用各不相同。
TSC系统通过主轴和刀具将冷却液直接输送到切削区域,有助于控制温度并在高强度加工过程中改善切屑排出。另一方面,切屑输送机则自动将切屑从机床工作区域清除并输送到收集点。
了解这些系统的工作原理以及何时需要它们,可以帮助制造商选择适合其加工应用、生产量、材料和长期维护要求的 VMC 配置。

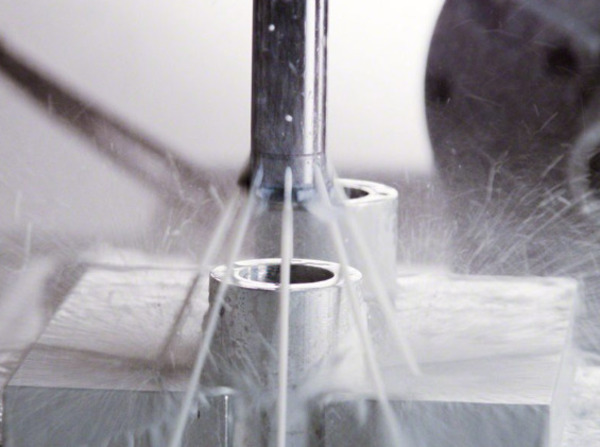
主轴内冷却(TSC)是一种冷却液输送系统,旨在将切削液输送到机床主轴,并在刀具的支撑下,直接流经刀具内部的通道。与仅依赖外部喷嘴喷射冷却液不同,TSC 将冷却液更直接地输送到切削点附近。
在加工深孔、型腔或复杂结构时,这种方法尤其有用,因为传统的冷却液输送方式可能无法有效地到达切削区域。冷却液可以帮助减少切削过程中产生的热量,同时还能帮助将切屑从孔和狭窄的加工区域排出。
TSC 通常用于 VMC 应用,包括要求苛刻的钻孔、攻丝、高速加工或生产环境,在这些环境中,稳定的冷却液供应至关重要。
TSC系统会因冷却液压力、机床配置和加工应用的不同而有所差异。常见的考虑因素包括:
合适的 TSC 配置取决于切削刀具、工件材料、加工深度、主轴布置和所需的冷却液流量。
典型的 TSC 系统由多个组件组成,这些组件协同工作,将过滤后的冷却液从冷却液箱输送到切削刀具。
主要组成部分通常包括:
不同型号和制造商的立式加工中心 (VMC) 的具体配置可能有所不同。因此,应根据机器的具体情况选择 TSC。 主轴设计 以及所使用的工具系统。
当外部冷却液无法有效到达切削区域时,TSC(热敏冷却)就显得尤为重要。它的主要目的并非仅仅是提供更多的冷却液,而是将其输送到能够发挥最大作用的地方。
VMC患者在以下情况下可能受益于TSC:
对于制造商而言,决策应基于实际加工要求,而不是将 TSC 视为每个 VMC 的必要功能。
优势 | 缺点 |
将冷却液输送到更靠近切削区域的位置 | 较高的初始机器成本 |
有助于深孔芯片的排出 | 需要兼容的工具 |
可以改善热管理 | 水泵和过滤系统需要维护 |
适用于高要求的生产应用 | 冷却液清洁度变得越来越重要 |
能够支持一致的加工条件 | 对于简单的、低需求的操作,可能没有必要。 |
TSC在合适的应用场景下可以带来显著优势,但同时也增加了设备、成本和维护方面的要求。因此,制造商在选择该系统之前,应评估其加工类型。
切屑输送机是一种自动化系统,用于收集和清除数控加工过程中产生的切屑。在立式加工中心 (VMC) 中,切削操作会产生大量的金属切屑,尤其是在大批量生产、重切削以及加工钢、铸铁和铝等材料时。如果这些切屑留在机床内部,可能会影响工件、刀具、冷却液流动以及机床的正常运转。
切屑输送机将切屑从加工区域输送到外部收集容器或切屑箱。这减少了操作人员在频繁加工循环后手动清理机床的需要。因此,对于立式加工中心 (VMC) 用户而言,切屑输送机是高效切屑管理的重要组成部分,尤其是在加工产生连续或大量切屑时。
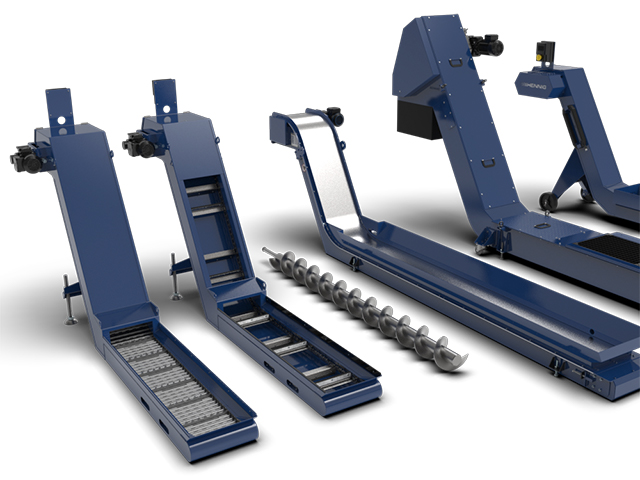
VMC 有多种切屑输送机设计可供选择,每种类型都适用于不同的切屑特性和加工应用。
最佳输送机类型取决于工件材料、切屑形状、切屑量、冷却液用量和可用机器空间。
尽管设计各异,但典型的切屑输送机由几个基本部件组成,这些部件协同工作,将切屑从加工区域输送出去。主要部件通常包括:
传送带通常与 VMC 集成在一起,这样就可以清除切屑,而无需操作员频繁停止加工进行手动清理。
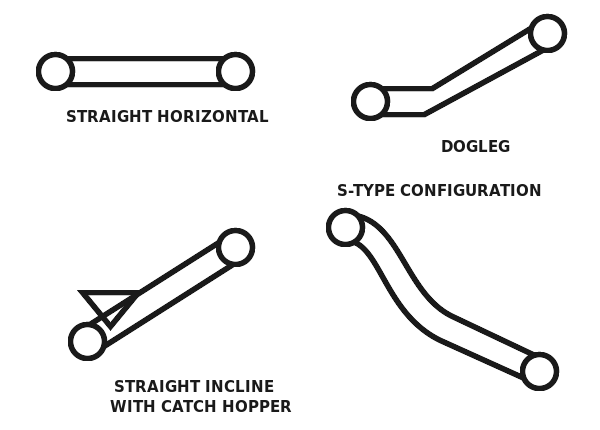
当立式加工中心 (VMC) 产生的木屑超过操作员手动清理的容量时,木屑输送机的作用就日益凸显。对于机器长时间运行的生产环境而言,这一决策尤为重要。
在以下情况下,立式加工中心 (VMC) 可受益于切屑输送机:
对于小批量加工或只产生少量切屑的应用,手动或更简单的切屑清除装置可能就足够了。
优势 | 缺点 |
自动从 VMC 中移除芯片 | 增加初始机器成本 |
减少人工清洁需求 | 需要额外维护 |
适用于大批量加工 | 占用额外的机器或地面空间 |
有助于保持加工区域清洁 | 运动部件会随着时间的推移而磨损 |
可支持更长的无人值守生产周期 | 输送机的类型必须与切屑的材质和形状相匹配。 |
切屑输送机可以提高生产效率和机器清洁度,但并非所有立式加工中心都必须配备。合适的输送机取决于切屑量、材料、加工方法、生产计划以及所需的自动化程度。
主轴内冷却液和排屑器都能提高加工效率。 VMC 操作但它们解决的是不同的加工难题。TSC 主要关注切削刀具周围的冷却液输送、热管理和切屑排出,而切屑输送机则侧重于清除机床上积聚的切屑。
了解这些差异可以更容易地确定 VMC 需要其中一个系统、另一个系统还是两者都需要。
这两个系统的设计截然不同,因为它们的功能不同。
TSC系统与冷却液和主轴系统集成在一起。它通常包括冷却液泵、过滤系统、冷却液管路、旋转接头以及允许冷却液到达兼容切削刀具的主轴通道。
切屑输送机主要是一种机械式切屑处理系统。根据其设计,它可以采用铰链式皮带、刮板、磁性机构或螺旋输送机将切屑从加工区域输送出去。
因此,TSC 与主轴、刀具和冷却系统密切相关,而切屑输送机则主要与机床外壳、切屑收集区和废料处理系统相关。
最重要的区别在于每个系统旨在实现的目标。
因素 | 主轴内冷却液 | 切屑输送机 |
主要目的 | 通过主轴/刀具输送冷却液 | 从机器中取出芯片 |
主要关注点 | 冷却、润滑和排屑 | 芯片收集和运输 |
直接与 | 主轴、冷却系统和刀具 | 机器外壳和切屑收集系统 |
特别适用于 | 深孔加工,切削难度大,冷却液难以获取 | 高芯片产量和延长生产周期 |
运营商收益 | 有助于保持切割条件 | 减少人工去除碎屑 |
因此,这些系统并非彼此直接替代。根据加工应用的不同,立式加工中心 (VMC) 可以使用不带排屑器的排屑器,也可以使用不带排屑器的排屑器,或者两者都可以使用。
在将任何一种系统添加到立式加工中心 (VMC) 之前,兼容性都是一个重要的考虑因素。对于 TSC 系统,机床主轴必须支持所需的冷却液输送装置;而当冷却液需要流经刀具时,刀具必须具有内部冷却液通道。冷却液泵、过滤系统、压力和机床控制系统也应与预期应用相匹配。
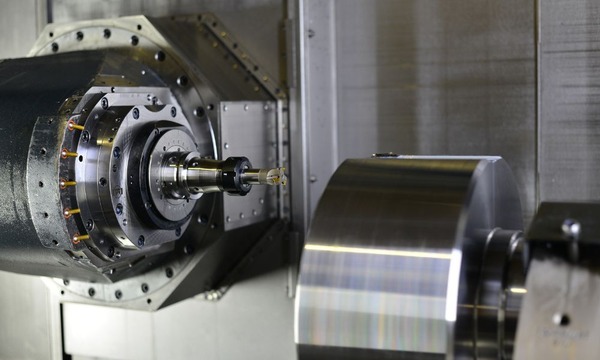
对于切屑输送机而言,兼容性取决于 VMC 的物理设计、切屑出口布置、可用空间以及加工过程中产生的切屑类型。
因此,制造商在选择任一系统之前,应该检查机器配置,而不是假设每个附件都适用于每个 VMC。
TSC(热交换器)和切屑输送机的成本因其规格、容量、压力要求、结构以及与机器的集成方式而异。TSC可能会增加机器成本,因为它可能需要专用的高压泵、过滤器、旋转接头、管道系统以及兼容的主轴/刀具装置。
芯片输送机也会因其输送机构、驱动电机、控制系统以及与机器的芯片和冷却液收集系统的集成而增加成本。
制造商不应只比较价格,而应考虑每个系统所解决的加工问题。如果一项附加功能能够减少停机时间、人工清洁、刀具问题或生产中断,那么它就具有价值。
TSC的安装与VMC的主轴和冷却液回路密切相关。由于冷却液必须流经主轴,因此其安装和集成必须与机床的主轴配置完美匹配。
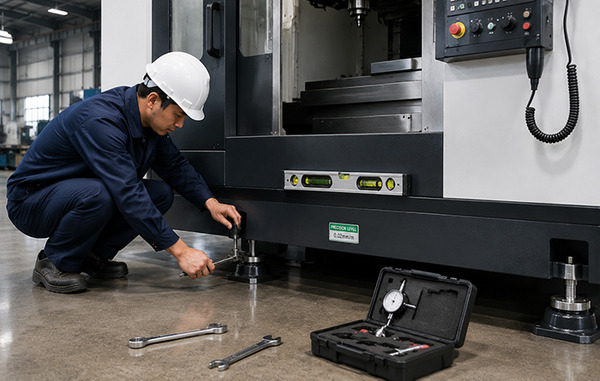
切屑输送机通常安装在机器的切屑排出区域周围,需要适当的物理间隙和电气/控制连接。
因此,这两个系统更容易作为原有立式加工中心配置的一部分进行指定。在某些情况下,也可以进行改造,但可行性取决于机器设计和可用空间。
维护要求也有所不同。TSC 要求注意冷却液的清洁度、过滤器、水泵、密封件和其他冷却液输送部件。冷却液污染或过滤器堵塞都会影响系统性能。
切屑输送机需要对输送机构、驱动部件、轴承或运动部件以及切屑堆积区域进行检查。此外,还应定期检查输送机是否存在过度磨损或堵塞。
无论哪种情况,日常维护都能帮助防止不必要的停机,并保持机器的持续运行。
并非所有立式加工中心都具备通用要求。合适的配置取决于机器的预期生产内容、运行频率以及加工类型。 加工工艺 它能正常工作。
首先要考察实际的加工操作。如果立式加工中心频繁进行深孔钻孔、攻丝、高速切削,或者外部冷却液无法有效到达切削区域的加工,那么热敏冷却系统(TSC)可能就很有用。
如果铣削过程中产生大量切屑,且生产周期较长,则切屑输送机可能更有利。对于要求严苛的生产环境,同时使用这两种系统可以带来诸多优势:TSC 有助于管理冷却液输送和切削条件,而输送机则负责处理积聚的切屑。
工件材料会影响冷却液需求和切屑处理。切削过程中会产生大量热量的材料可能需要高效的冷却液输送。而产生大量切屑的材料则更需要自动排屑装置。
例如,用于大量金属去除的 VMC 可能需要比偶尔进行轻型加工的机器更有效的切屑处理。
生产量是另一个主要因素。对于小批量或偶尔进行的加工,手动清除切屑并使用传统的冷却液输送方式可能就足够了。
然而,对于连续或大批量生产而言,自动化就显得更为重要。TSC 可以在高负荷生产周期内提供稳定的冷却液供应,而切屑输送机则可以减少频繁的人工清理需求。
在选择任何一种方案之前,制造商都应考虑持续维护。TSC 需要妥善管理冷却液、过滤并检查其泵和输送部件。切屑输送机则需要清洁和检查运动部件。
目标应该是选择一个维护团队能够在机器的整个使用寿命期间正确操作和维护的系统。
预算应与预期的生产效益一并考虑。对于简单的机械加工,如果传统的冷却液已经能够有效地到达切削区域,那么采用TSC系统可能难以证明其合理性。同样,如果机床产生的切屑很少,那么切屑输送机可能也意义不大。
然而,对于高产量应用而言,减少人工干预、提高工艺一致性和减少停机时间,可能会使这些配件在机器的使用寿命内物有所值。
最好的方法是将额外投资与 VMC 的具体生产率和维护要求进行比较,而不是仅仅根据价格来选择配件。
问:主轴内冷和排屑器的主要区别是什么?
答:主轴内冷系统通过主轴和刀具将冷却液输送到加工区域,有助于冷却和排屑。而排屑器则将切屑从立式加工中心的工作区域移除并输送到收集点。它们功能不同,可以配合使用。
问:立式加工中心何时需要主轴内冷却液?
答:在进行深孔钻孔、攻丝、高速加工或其他需要冷却液直接到达切削区域的加工时,立式加工中心 (VMC) 可受益于主轴内冷。它还有助于控制热量,并改善深层或封闭切削区域的切屑排出。
问:在立式加工中心 (VMC) 中,切屑输送机何时有用?
答:当立式加工中心在连续或大批量生产过程中产生大量切屑时,切屑输送机就显得尤为重要。它可以自动将切屑从机器中排出,减少频繁的人工清理,并有助于保持工作区域的整洁有序。
问:主轴内冷和排屑器可以同时使用吗?
答:是的。这些系统是互补的,因为它们满足不同的加工需求。主轴内冷系统将冷却液输送到切削区域,而排屑器则将切屑从机床上排出。对于要求苛刻的生产应用,同时使用这两种系统可能更为实用。
问:所有立式加工中心都需要排屑器和主轴内冷却液吗?
答:不。是否需要取决于加工应用。用于轻型加工或小批量生产的立式加工中心可能不需要这些选项,而用于深孔加工、高切屑产量或连续生产的机床则可能需要这些选项。
问:在选择这些 VMC 方案之前应该考虑哪些因素?
答:考虑加工类型、工件材料、切屑量、产量、刀具要求、机床兼容性、维护需求和可用预算。评估这些因素有助于确定主轴冷却、排屑器或两者都适合特定的立式加工中心。
选择主轴内冷还是排屑器取决于机床配置是否符合您的实际加工需求。主轴内冷适用于需要高效冷却液输送和排屑的加工,而排屑器则有助于在连续或大批量加工过程中管理切屑。在某些应用中,两者结合使用可以提供更完善的加工设置。
如果您已经有了零件图纸、材料信息、模具要求和生产细节,您可以使用它们来选择合适的 VMC 配置。
联系CNC Yangsen,讨论您的加工需求,并找到适合您生产需求的CNC加工解决方案。