您的工件或许能放在工作台上,但夹具和刀具的运动空间是否足够?高速主轴看起来诱人,但它能提供足够的扭矩来切削厚重的钢材吗?您的零件真的需要第四轴或第五轴吗?或者,一个配置合理的…… 三轴机床 提高效率?
在比较不同机型之前,这些是需要考虑的重要问题。
最佳选择方法是从零件本身出发,反向推导。首先确定工件尺寸、材料、加工特征、切削载荷、公差和产量,然后将这些要求与机床行程、主轴、刚度、轴配置和支撑系统相匹配。
本指南将逐步向您展示如何进行选择。
在比较主轴转速、机器行程或控制器选项之前,先从你实际需要加工的零件开始。
选取一张典型的图纸,然后问自己几个基本问题:零件有多大?它是由什么材料制成的?需要加工多少个面?需要去除多少材料?哪些公差最为重要?预计生产多少个零件?
这些答案将帮助您快速缩小所需机器的范围。
零件要求 | 它的影响范围 |
零件尺寸 | X、Y、Z 轴行程和桌子尺寸 |
零件+夹具重量 | 桌子承重能力 |
材料 | 主轴扭矩、转速和机床刚性 |
加工特征 | 3轴、4轴或5轴要求 |
材料去除 | 切割能力和结构刚度 |
工具数量 | 工具弹匣容量 |
宽容 | 机器稳定性和检测需求 |
产量 | 速度、自动化和生产力 |
例如,两个零件的尺寸可能几乎相同,但所需的机器却截然不同。
铝制外壳上有很多孔洞和凹槽,因此可能需要更高的主轴转速和更快的进给速度。而相同尺寸的钢制模座则可能需要更大的扭矩、更高的刚性和更强的切削稳定性。
所以不要止步于这个问题:
“这台机器能装下我的零件吗?”
另外,还可以问:
“这台机器在实际切削条件下能否高效加工我的零件?”
一旦这些基本零件要求明确,就可以开始将它们与机床行程、工作台容量、主轴性能、刚性和轴配置进行匹配。
确定零件尺寸后,下一步就是确保机器有足够的可用加工空间。
不要仅仅根据工件尺寸来调整机器行程。
零件长度为 900 毫米并不意味着 900 毫米的 X 轴行程就足够了。您仍然需要为夹具、夹钳、刀具进给以及围绕零件的安全移动预留空间。
更实际的思考方式是:
零件尺寸 + 夹具 + 夹持空间 + 刀具进给 = 所需加工范围
比较时 立式数控机床请一起核对以下规格:
机器规格 | 你需要检查的内容 |
X/Y/Z 行程 | 该刀具能否到达所有需要加工的区域? |
桌子尺寸 | 该零件和夹具可以安全安装吗? |
表格加载 | 它能否支撑零件、夹具和配件? |
主轴到工作台的距离 | 是否有足够的空间容纳高大的零件和长的工具? |
桌子的负载尤其容易被忽视。 机器不仅承载工件,夹具、虎钳、旋转工作台和多件装配装置都会增加重量。
Z轴加工能力也面临同样的问题。较高的夹具、较长的刀具或旋转工作台都会迅速减少可用的垂直空间。

因此,在选择机器尺寸之前,请先询问:
零件能否放在工作台上,正确夹紧,并且还能留出足够的空间让工具完成所有操作?
选择足以满足您正常生产和合理未来增长需求的产能,但不要仅仅因为更大的行程看起来更安全就选择过大的机器。
即使是相同尺寸的零件,由于材料和切削载荷的不同,也可能需要截然不同的机床。在选择机床结构之前,务必考虑加工过程中产生的切削力。

对于铝材、通用零件和较轻钢材的加工,速度和响应能力往往更为重要。
您可以优先考虑:
对于这些工作,通常不需要非常笨重的机械结构。
钢材、铸铁、模架和大批量材料去除都会给机器带来更高的负荷。
在这种情况下,请更加注意:
大型刀具、深切削和连续粗加工都会增加对刚性的要求。
主轴转速应与零件的实际加工方式相匹配。更高的转速对某些加工任务很有用,但这并不一定意味着更好的性能。

加工时,主轴转速越高越有用:
如果你的工作大部分涉及小型刀具和轻度切削,主轴转速会对加工周期和表面光洁度产生直接影响。
适用于钢材、铸铁、大型刀具或重型粗加工 扭矩比最大转速更重要.
使用时,更高的扭矩有助于保持稳定的切割:
如果您的零件主要需要重切削,那么 15,000 转/分的主轴并不总是比 10,000 转/分的主轴更好的选择。
刀具接口和刀具尺寸也应与您的加工条件相匹配。
对于一般加工,较小的刀具接口可能就足够了。对于重切削或较大的刀具,则需要更刚性的刀具接口。 工具界面 可以提供更好的支撑和切割稳定性。
关键很简单:
选择主轴时,应考虑材料、刀具尺寸和切削负荷,而不是规格表上的最高数值。
所需的轴数主要取决于需要加工的边数和角度数。
增加轴数可以减少设置次数,但也会增加机器成本和编程复杂性。目标是只使用零件实际需要的功能。
如果大多数特征可以从顶部或通过简单的重新定位来加工,那么一台三轴立式数控机床通常就足够了。
典型部件包括:
如果你的零件可以在一到两次装夹中高效完成,那么三轴机床通常是最实用的选择。
当零件在多个侧面都有特征时,第四轴就很有用了。
它可以帮助减少加工过程中的手动重新定位:
主要优势并非仅仅是“多了一个轴”,而是 更少的装夹次数和更好的加工连续性.
五轴加工 当该部件包含以下内容时,它会变得更有用:

在选择五轴加工中心之前,请先问自己一个问题:
额外的轴能否显著减少设置时间或使难以加工的特征更容易?
否则,对于您的零件而言,3轴或4轴解决方案可能更具成本效益。
一旦确定了机器的尺寸、刚度、主轴和轴线配置,就要考虑你的工艺实际需要的配套系统。
首先统计完成一个典型零件所需的工具数量。
如果您的加工过程在一次装夹中需要使用面铣刀、钻头、丝锥、镗刀和精加工刀具,那么更大的刀库可以减少手动换刀和加工中断。
但对于简单的零件,额外的刀具位置可能价值不大。
重切削、深孔加工和大批量生产会产生更多的热量和切屑。
根据您的流程,您可能需要:
良好的切屑和冷却液管理有助于保持稳定的切削,并减少不必要的停机时间。
工件探针、刀具设定器、旋转工作台和自动装载等选项可以提高效率,尤其是在批量生产中。
但每个方案都应该解决实际问题。
问问自己:
这种配置能否减少设置时间、改善过程控制或缩短生产周期?
如果答案是否定的,那么你可能不需要它。
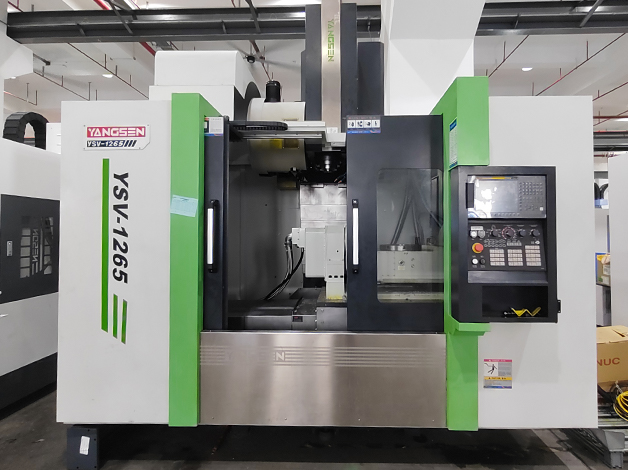
一旦您了解了零件尺寸、材料、切削负荷和生产需求,就可以更快地缩小 YANGSEN VMC 系列的选择范围。
以您的主要加工需求为出发点:
您的加工需求 | 扬森机械方向 | 典型部件 |
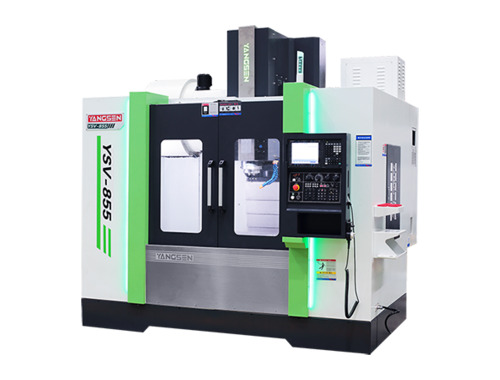
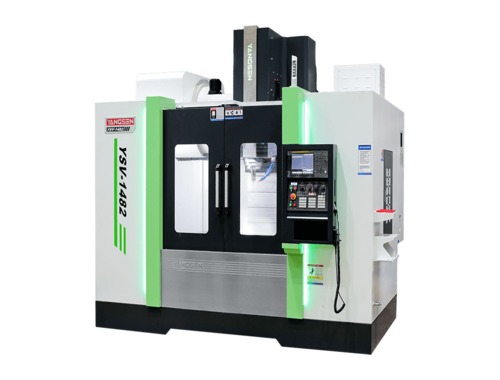
通用精密加工 | YSV系列 | 汽车零部件、阀门、通用部件 |
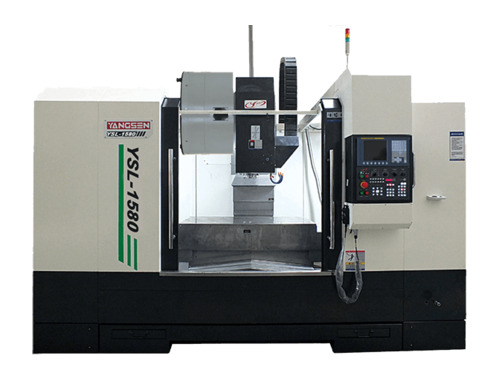
高刚性切割 | YSL系列 | 模具、更硬的材料、更重的切割 |
许多工具或多个流程 | YSV双ATC | 模座、复杂零件、多工序组件 |
专业化或批量生产 | YS 特别系列 | 专用零件和大批量生产 |
杨森目前的 VMC 选择指南遵循相同的基本逻辑:YSV 定位于通用精度和高效加工,YSL 定位于更高的切削稳定性,双 ATC 配置定位于更高的刀具容量,而 YS 特殊系列则定位于特定的生产要求。
您无需自行选择具体型号。
请准备以下基本信息:
然后将这些要求与机器的可用行程和配置进行比较。
已经有零件图了吗? 请将您的加工需求连同相关信息一起发送。YANGSEN 的工程师可以帮助您缩小选择范围,确定合适的 VMC 系列和机床尺寸,而无需仅仅根据型号进行选择。
问:机器行程应该比我的零件大多少?
答:不要仅仅根据零件尺寸来决定加工行程。您还需要预留夹具、夹钳、刀具操作空间以及安全的轴运动空间。请检查完整的加工范围,而不是简单地在工件尺寸上加上一个固定的百分比。
问:如何判断我的零件是否需要高刚性立式加工中心?
答:要看切削负荷。如果你的加工涉及重型钢材切削、深度粗加工、大型刀具或高材料去除率,那么刚性就显得尤为重要。对于铝材和较轻的通用加工,速度和轴向响应可能更为关键。
问:主轴转速越高越好吗?
答:不。高转速适用于小型刀具、铝材加工和高速精加工。而钢材或铸铁的重切削则更需要主轴扭矩和功率。选择主轴时,应根据您常用的切削工艺进行选择。
问:我应该选择三轴、四轴还是五轴机床?
答:计算需要加工的边数和角度数。对于简单的零件,三轴机床通常就足够了。对于多面零件,四轴加工可以减少重新定位的次数,而五轴加工则更适用于复杂角度和刀具难以触及的情况。
问:在寻求机器推荐时,我应该提供哪些信息?
A:请准备以下信息:
零件信息越完整,就越容易推荐正确的机器尺寸和配置。
问:我可以在选择杨森机床之前发送我的零件图纸吗?
答:是的。事实上,这通常是最佳的起点。您的图纸可以让工程团队根据实际零件来评估机床行程、工作台承载能力、主轴要求、刚性、轴配置和可选系统,而不是仅仅根据型号进行选择。
一台合适的机器不仅应该能够加工零件,还应该高效、可靠且无需不必要的配置。
如果您已经有了零件图纸、材料信息和加工要求,您可以将其作为选择机器的基础。
对于 YANGSEN 机床的选择,您可以将零件详情发送给我们的工程团队,以帮助您缩小适合您应用的立式数控机床配置范围。
联系CNC Yangsen,找到适合您生产需求的CNC加工解决方案。

标签 :